Technology and Innovation entwickelt ein KI-gestütztes „Cavity Protection System“ für die Fertigung von Stoßdämpferdichtungen. Mittels moderner Kameratechnik werden nicht die produzierten Teile, sondern der Fertigungsprozess an sich untersucht.
Der Einsatz automatischer Sichtkontrolle (engl. Automated Vision Control/AVC) bewährt sich bei Freudenberg Sealing Technologies (FST) vielfach Tag für Tag. Diese Form der optischen Qualitätskontrolle ist ein wichtiges Element, um die Qualität der Produkte zu gewährleisten. Eines der aktuellen Projekte des AVC-Teams von Technology & Innovation (T&I) verfolgt jedoch ein anderes Ziel. Ebenfalls unter Verwendung moderner Kameratechnik werden nicht die produzierten Teile, sondern der Fertigungsprozess an sich untersucht. Genauer gesagt, die Produktion von Stoßdämpferdichtungen an FST-Standorten in Großbritannien, Spanien, der Türkei sowie später voraussichtlich auch in Mexiko.
In der Vergangenheit kam es immer wieder vor, dass in der Presse ausvulkanisierte Stoßdämpferdichtungen in ihrer Kavität stecken blieben. Bleibt dies unbemerkt und der nächste Fertigungszyklus startet, kann die Kavität Schaden nehmen, manchmal sogar die gesamte Werkzeugplatte. Die Kosten gehen dann schnell in die Tausende – ganz zu schweigen vom Maschinenstillstand, den solche Schäden verursachen. Und solche Vorfälle bilden keinesfalls Ausnahmen. Einzelne Standorte meldeten in der Vergangenheit bereits bis zu 24 Schäden pro Jahr.
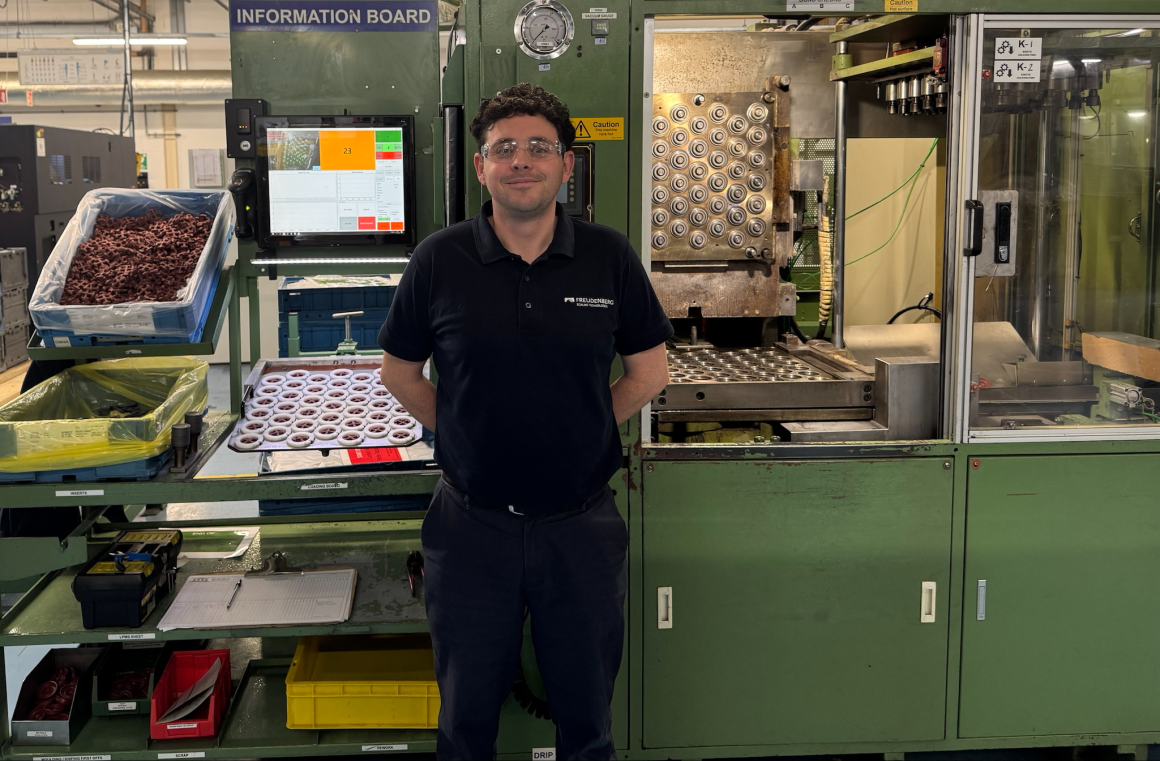
Was tun, um das Personal in der Produktion zu unterstützen? Unter der Regie von Dr. Helmut Hamfeld, T&I, hat der Standort North Shields schon vor einigen Jahren eine teilautomatisierte Sichtkontrolle des Herstellprozesses eingeführt. Basierend auf klassischen Bildverarbeitungsalgorithmen, später sogar mit einem ersten Künstliche-Intelligenz (KI)-Modell, wurde dort nach jedem Zyklus überprüft, ob alle Kavitäten der Presse „sauber“ entleert sind. „Das hat gut funktioniert und zu einer deutlichen Reduzierung von Schäden in den Pressen geführt“, berichtet Dr. Torben Fetzer, der gemeinsam mit Hamfeld das AVC-Team bei T&I bildet.
Die Sache hatte nur einen Haken. FST stellt viele unterschiedliche Stoßdämpferdichtungen mit ganz unterschiedlichen Werkzeugen her, mal mit zwölf Kavitäten pro Werkzeugplatte, mal mit bis zu 56. Für jedes Werkzeug mussten vier Referenzpunkte festgelegt und bei Werkzeugwechseln das richtige Referenzwerkzeug gewählt werden. Das war aufwendig und konnte zu Fehlern führen.
„Da ist viel möglich“
Mittlerweile ist dies bei vielen Pressen für Stoßdämpferdichtungen in Europa Vergangenheit – mit Hilfe von KI. „In Zusammenarbeit mit dem Advanced-Analytics-Team von FST haben wir ein universelles KI-Modell, das für dutzende verschiedener Pressen mit unterschiedlichen Teilen und unterschiedlichen Layouts robust funktioniert, vollständig in-house entwickelt“, beschreibt Projektleiter Fetzer das neue „Cavity Protection System“. Vollautomatisch, ohne menschliches Zutun, erkennt das KI-System die einzelnen Kavitäten und klassifiziert sie. Zudem errechnet es das Layout der jeweiligen Werkzeugplatten, unabhängig davon, aus welchem Blickwinkel die Kamera das Geschehen überwacht.
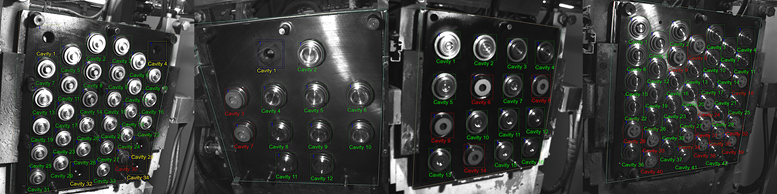
Auf diese Weise werden die Werkerinnen und Werker nicht nur bei unsauberen Werkzeugnestern alarmiert. Die KI sammelt fortlaufend Informationen und wertet die Daten statistisch aus. Zum Beispiel weist das Modell auf besonders fehleranfällige Kavitäten hin. Dann können diese speziell behandelt oder sicherheitshalber leer gefahren, also nicht befüllt werden.
Das nennt sich Prozessoptimierung. Oder, wie es Fetzer formuliert: „Wir steigern mit unserem KI-Modell Prozesssicherheit und Produktivität, vermeiden kostspielige Schäden und Ausfallzeiten.“ Ein großes Plus des neuen „Cavity Protection System“ ist seine Flexibilität. „Es ist sehr wahrscheinlich, dass unser universelles KI-Modell auch auf neue Teile anwendbar sein wird oder dies mit nur wenigen zusätzlichen Daten erreicht werden kann“, blickt Fetzer voraus. Gleiches gilt über Stoßdämpferdichtungen hinaus auch für andere Produkttypen. „Da ist viel möglich“, so Fetzer. Konkret: Das System lässt sich auf rund 40 weitere Pressen in Spanien und auch in Mexiko ausweiten.
Das letzte Wort im Fertigungsprozess hat aber nicht die KI, sondern es haben die Mitarbeitenden, die die Maschine bedienen. In den seltenen Fällen eines falschen Alarms können sie die Presse eigenverantwortlich starten. Durch einen solchen Fehlalarm entstehen Daten, mit denen die KI in einer neuen Trainingsphase lernen kann, um in Zukunft noch verlässlicher zu werden.