La planta de Manchester (Nuevo Hampshire) reduce el consumo de energía al recalentar las juntas sin tener que gastar dinero en nuevos equipos.
Cuando la iniciativa de sostenibilidad de Freudenberg Sealing Technologies se centró en los hornos de postcalentamiento, la planta de Manchester también recibió una suma de dinero para adquirir equipos modernos. «Simplemente dijimos: no necesitamos el dinero», explica Alena Lidster, entonces responsable de sostenibilidad de la planta. La razón: incluso sin nuevos hornos, el centro ha conseguido reducir su consumo de energía y, por tanto,las emisiones de CO2 procedentes del recalentamiento:» Reducción deCO2 sin inversiones» es el título de este proyecto de sostenibilidad.
«Merece la pena analizar las cosas, porque así casi siempre se pueden identificar oportunidades de mejora», afirma Lidster al describir su filosofía y su enfoque. Antes, los hornos de recalentamiento no eran el centro de atención de los diversos esfuerzos de sostenibilidad de la planta. La base del éxito del doble ahorro -en emisiones e inversiones- se ha sentado ahora analizando meticulosamente la situación actual: capacidades de calentamiento, por un lado, y necesidades reales, por otro.
La evaluación precisa de los datos de funcionamiento de todos los hornos de recalentamiento distribuidos por la planta reveló que no se utilizaban a pleno rendimiento en todo momento. «Detectamos ineficiencias y sobrecapacidades», afirma Lidster, resumiendo las principales conclusiones del proyecto.
Por lo tanto, era más sostenible organizar el proceso de recalentamiento actual de forma más eficiente, posiblemente incluso cerrando hornos, en lugar de invertir una suma de seis cifras en nuevos hornos. La sostenibilidad se une a la rentabilidad. Por no hablar del consumo de energía y lahuella de CO2 que habría generado la construcción de nuevos hornos.
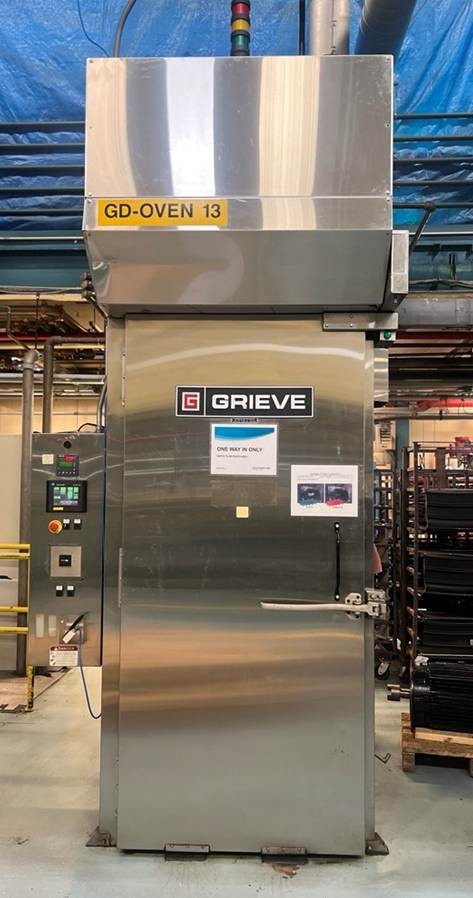
Por ejemplo, una inspección más minuciosa reveló que un horno rotatorio había estado en funcionamiento durante largos periodos sin utilizarse de forma continuada. Ahora se ha puesto fuera de servicio. Los productos afectados se recalientan ahora en hornos más eficientes.
Otro horno no reducía automáticamente su temperatura a la normal tras completar un ciclo de calentamiento, sino que mantenía el nivel de temperatura alto, lo que generaba costes energéticos yemisiones de CO2 innecesarios. «Nuestro ingeniero de automatización ha desarrollado un programa con el que podemos poner freno a este devorador de energía y que también pueden utilizar otros centros si es necesario», informa Lidster. A medio plazo, este viejo modelo también será retirado del servicio.