„Vyvinuli jsme průkopnickou technologii pro snížení procesních nákladů. Tyto úspory chceme zpřístupnit co největšímu počtu interních zákazníků,“ říká Steven Depper, projektový manažer ACDC, lisovna Weinheim. Partnery prvního implementačního projektu jsou divize Oil Seals Industry a nástrojárna Freudenberg Sealing Technologies (FST) v Laudenbachu.
CDC je zkratka pro Automated Compound Die Changeover (automatizovaná výměna lisovacích forem). Tento termín označuje novou koncepci lisovací buňky, která automatizuje seřizovací procesy při výrobě kovových nosných dílů pro těsnění, čímž je velmi zkracuje: na méně než dvě minuty, tj. jen zlomek času, který dříve – neproduktivně – trvaly výměny (viz Sealing World 03_2021).
Tento inovativní proces se skutečně osvědčuje, když je třeba vyrábět malé série, tj. když je třeba několik výměn za směnu. Při prvním společném projektu proto měla smysl spolupráce s divizí Oil Seals Industry, konkrétně s jejím českým závodem v Opatovicích. Zde FST vyrábí více než 5 000 různých standardních dílů v široké škále rozměrů, v mnoha případech jde o katalogové zboží v poměrně malých sériích. Na rozdíl od automobilového průmyslu jsou v průmyslovém odvětví normou menší počty kusů v řádu několika set nebo několika tisíc, zejména u katalogového zboží. Současně se množství jednotlivých položek každoročně značně mění. Proto jsou vyžadovány flexibilní výrobní koncepce v celém procesním řetězci.
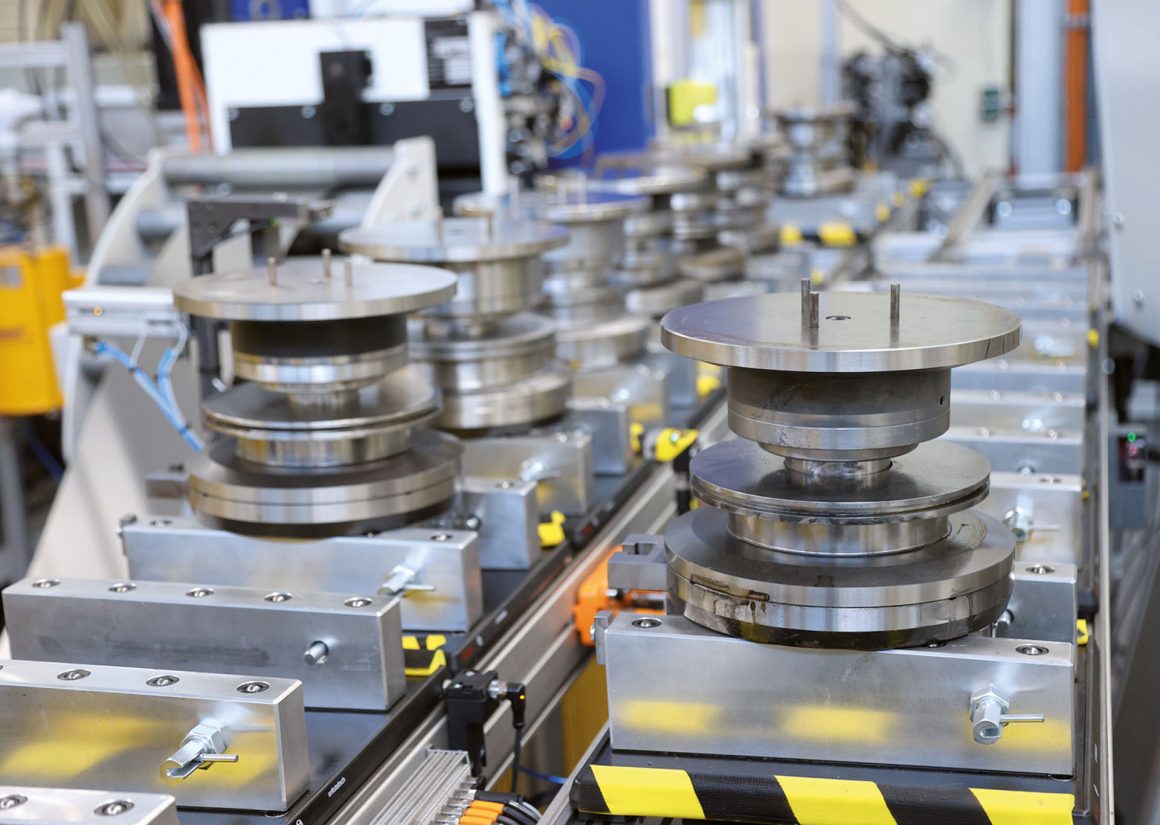
500 standardních dílů
Projekt s Oil Seals Industry počítá s výrobou přibližně 500 těchto standardních dílů; naprostá většina těchto Simmerringů se vyrábí v Opatovicích. Do podzimu 2023 budou všechny plechy pro těchto prvních přibližně 500 kusů vyráběny novou technologií ve Weinheimu. „Konkurence a cenový tlak u tohoto katalogového zboží jsou v oblasti těsnicí techniky obrovské. Zároveň jsou pro nás plechy nejdůležitějším komponentem, který ovlivňuje konkurenceschopnost našich výrobků. Efektivní a flexibilní výroba těchto předběžných výrobků pomocí technologie ACDC má proto pro nás velký význam,“ vysvětluje význam projektu pro české pracoviště divize olejových těsnění Ondřej Michalec, vedoucí nákupu v Opatovicích. Znamená to také, že český závod bude v budoucnu dostávat kovové díly, které jsou vyráběny standardizovanými nástroji v jednotné kvalitě. Tato standardizace usnadňuje další zpracování plechů.
Když už mluvíme o nástrojích: ACDC stanovuje nové procesní standardy a vyžaduje nové nástroje podle nového standardu nástrojů. Zde přichází ke slovu nástrojárna FST na adrese
Laudenbach. „Je to již mnoho let, co jsme vyrobili poslední nástroje pro lisovnu,“ přemítá Marco Deuchert, vedoucí provozu nástrojárny. Mnohem raději by se díval do budoucnosti. Vždyť nástrojárna bude vyrábět všechny razicí nástroje pro první velký projekt ACDC
. Velká zakázka.
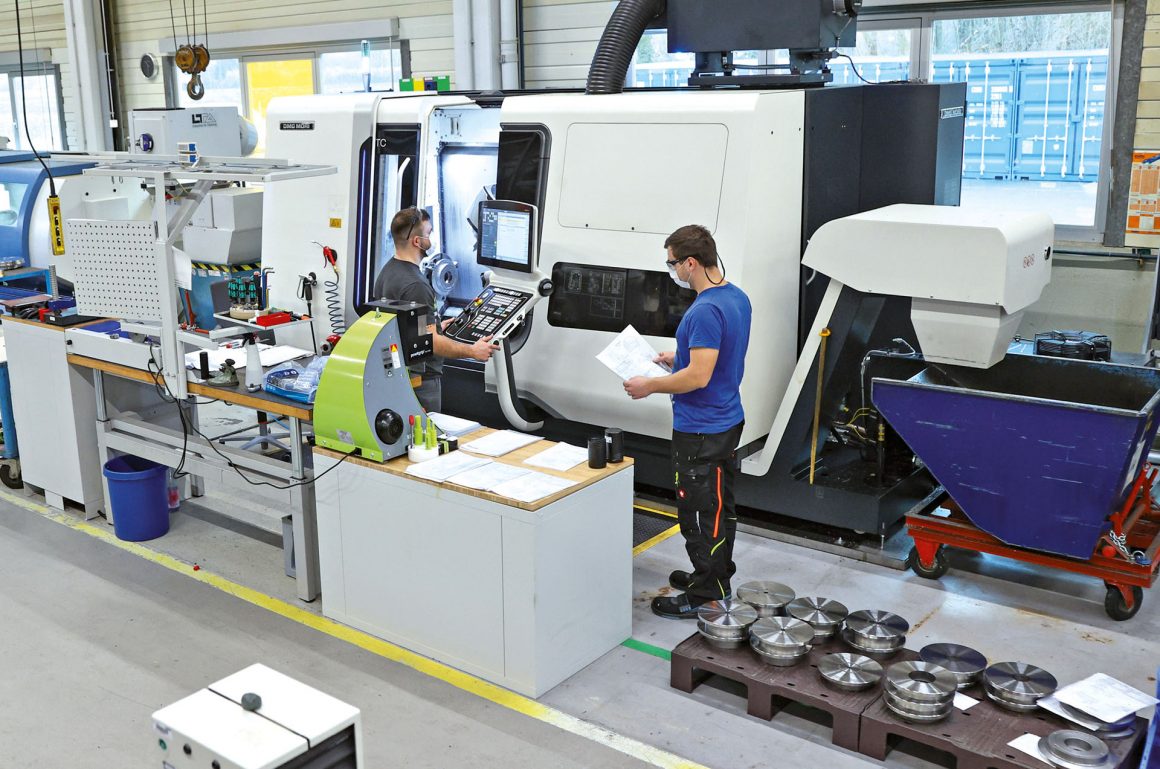
Nástroje od společnosti Laudenbach
„Výrobou nástrojů ve vlastním závodě v Laudenbachu chráníme naše odborné znalosti této nové výrobní technologie. Kromě toho mluví ve prospěch nástrojárny geografická blízkost a s ní spojené krátké vzdálenosti,“ říká vedoucí projektu Depper a uvádí dva důvody rozhodnutí.
Deuchert přidává jako další argumenty „ve prospěch Laudenbachu“ kvalitu a cenu. „V náš prospěch hovoří i technická fakta. Uvedli jsme do provozu nejmodernější, vysoce výkonné soustružnické centrum, které zvládá jak soustružení, tak kompletní frézování. Zhruba před rokem a půl jsme také investovali do nového centra pro vakuové kalení, které je technologickým etalonem v regionu. Nástroje kalíme ve vakuových pecích a proces řídíme tak, aby bylo možné zabránit objemovým změnám nebo je cíleně vyvolat ovlivněním mikrostruktury. To nám umožňuje poskytovat vyšší kvalitu při ekonomicky konkurenceschopných nákladech a překonávat naše konkurenty.“
Výsledkem je kvalita 1A. Takzvaný „zkušební tým“ kontroluje nástroje dodané z Laudenbachu v děrovně ve Weinheimu a také je poprvé instaluje v lisu vybaveném technologií ACDC. „Na nástrojích od Laudenbachu máme jen velmi málo práce s následným zpracováním. Kvalita geometrie je v pořádku,“ říká Depper a vyvozuje pozitivní prozatímní závěr po první sérii. Podle Deucherta je cílem každý pracovní den dokončit v Laudenbachu další nástroj. „Díky standardizovaným polotovarům, geometrické podobnosti a paralelní výrobě se podařilo zkrátit dobu průchodu z deseti pracovních dnů na současných 1,5 pracovního dne. Cílová doba průchodnosti je tedy na dosah.“
Stručně řečeno: jde o konkurenceschopnost všech partnerů projektu. Divize olejových těsnění může koncovým zákazníkům nabídnout vysoce kvalitní katalogové položky za konkurenceschopné ceny. To je možné díky tomu, že interní dodavatelé – nástrojárna a lisovna – jsou kvalitativně a časově nadřazeni externím lisovnám a nástrojárnám. Z hlediska struktury nákladů a ceny mohou bodovat také díky moderním – automatizovaným – technologiím, jako je ACDC, a aplikaci metod štíhlé výroby nástrojů. „Hotové Simmerringy musí být schopny konkurovat také cenou. Toho dosahujeme díky vysokému stupni automatizace a neustálému dalšímu vývoji technologií,“ shrnuje Depper.
Lisy s novou technologií ACDC jsou mimochodem automatizovány také v závodech FST v Langres, Bristolu a Clevelandu.