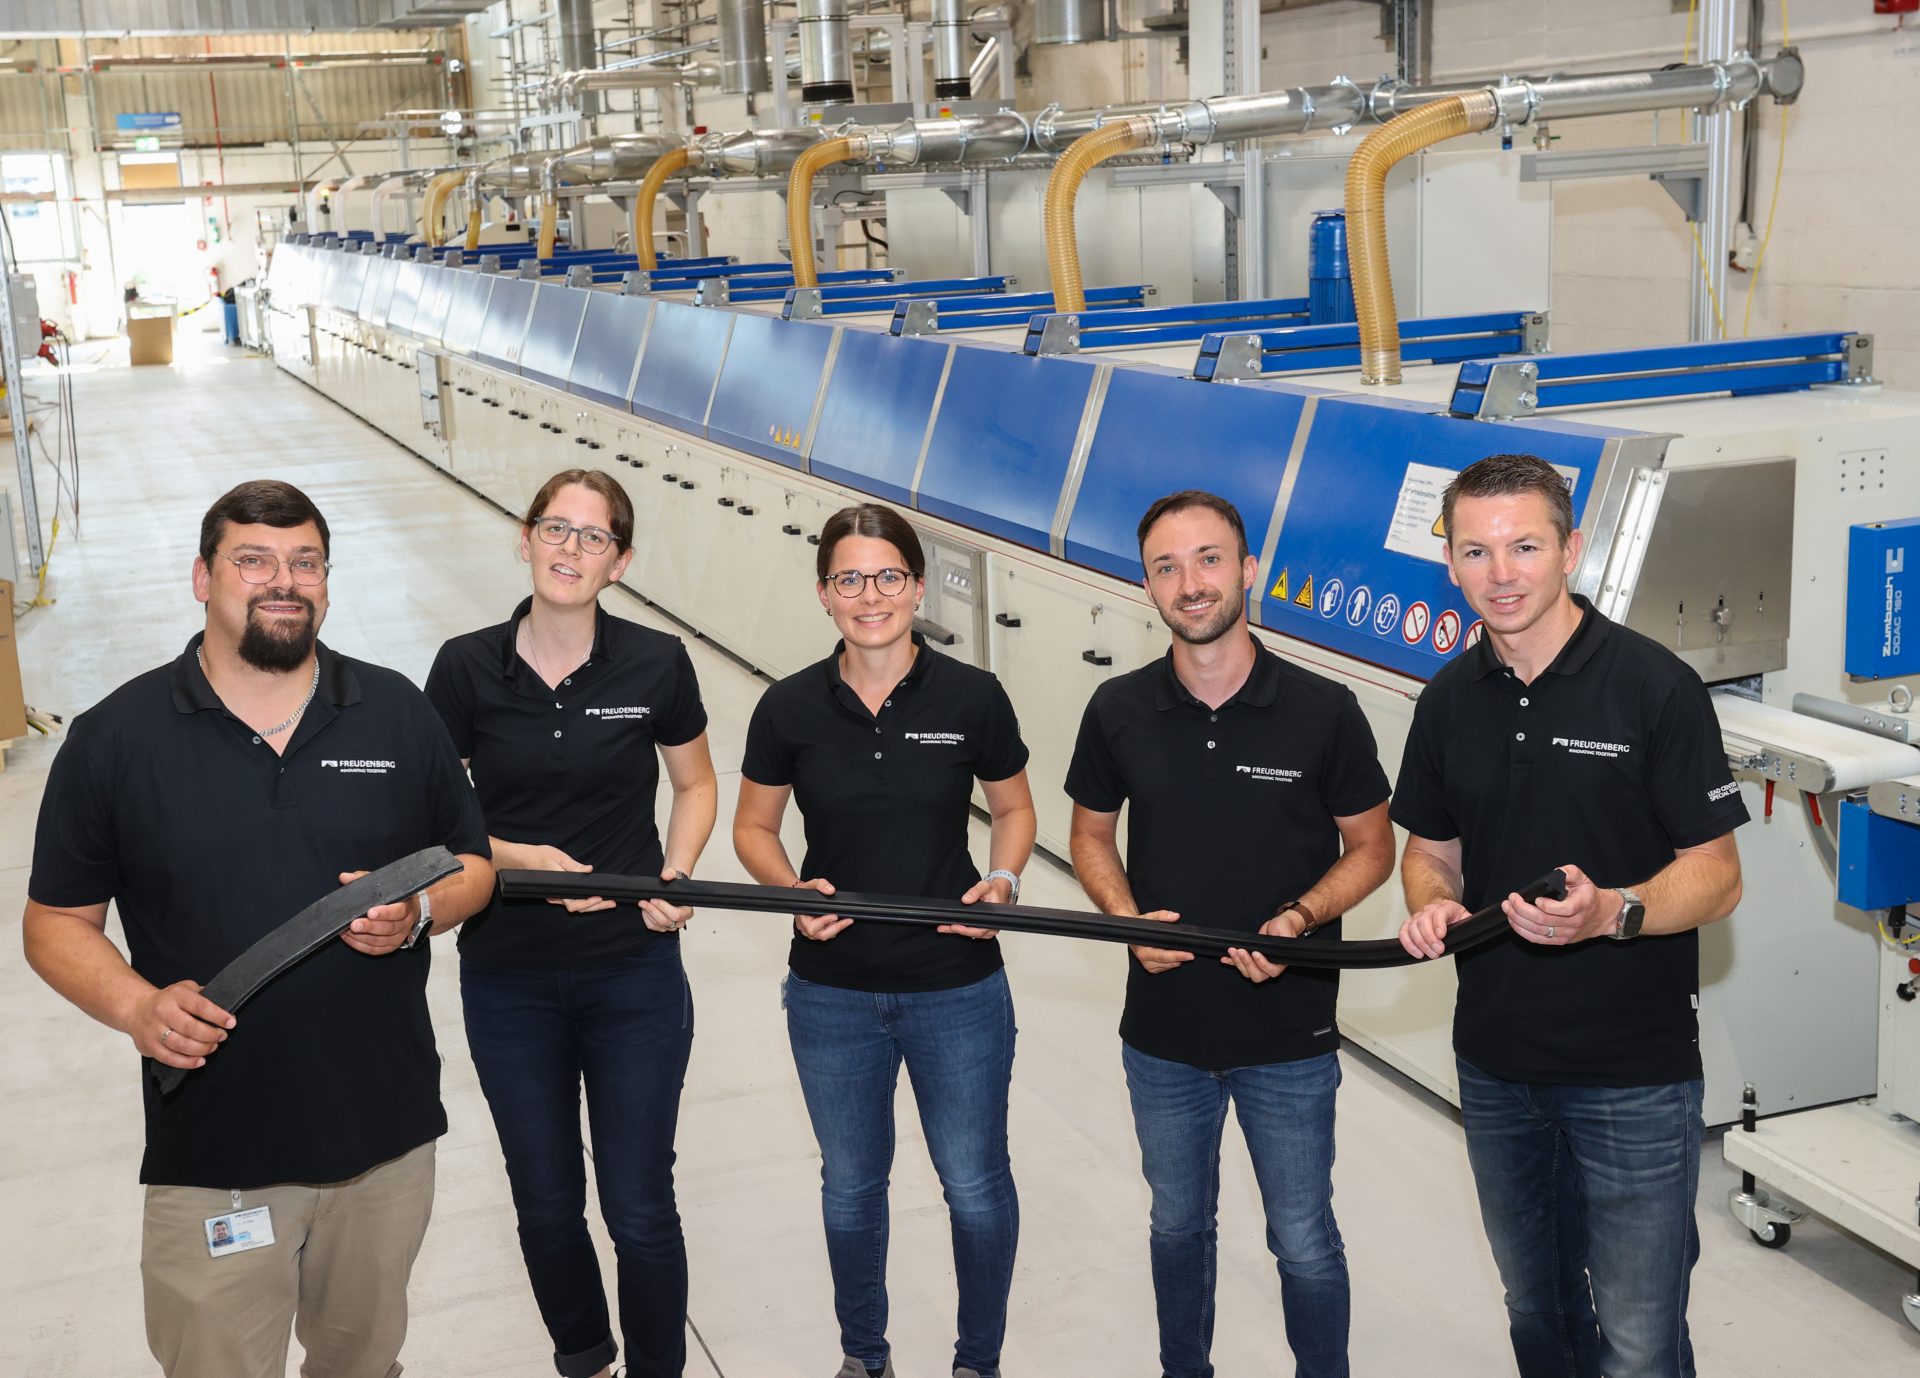
Özel Sızdırmazlık Endüstrisi Lider Merkezi, proses mühendisliğinde bir ilke imza atarak erimiş tuz ile vulkanize olan sızdırmazlık profilleri için bir ekstrüzyon hattı devreye aldı.

Kompakt
Yeni sistem, örneğin enerji sektörü, gıda ve içecek endüstrisi ve makine mühendisliği gibi zorlu koşullar altındaki büyük ölçekli uygulamalara odaklanıyor.
Lead Center Special Sealing Industry (SSI), vulkanizasyon için sıvı tuz ile sızdırmazlık profillerine yönelik yeni bir ekstrüzyon hattı kurarak proses teknolojisinde büyük bir ilerleme kaydetti.
Yeni ekstrüzyon hattı, Freudenberg için tamamen yeni bir süreç kullanarak sızdırmazlık profillerinin üretilmesini sağlayarak daha çeşitli malzemelerin kullanılmasına ve yeni pazarların açılmasına olanak tanıyor.
Sıvı Kürleme Yöntemi (LCM) ile ekstrüde profiller erimiş tuz içinde yaklaşık 200 °C’de vulkanize edilir, bu da oksijenle istenmeyen temas olmadan eşit ısı transferi sağlar.
Yeni LCM 19 sistemi, tuz ve suyu geri dönüştüren ve bu nedenle çevre dostu olan sürdürülebilir, bağımsız bir sistemdir. Ayrıca esneklik ve kalite için farklı çaplara sahip iki mobil ekstrüderi vardır.
Weinheim Ekstrüzyon Teknolojileri Operasyon Müdürü André Schmitt, 197 numaralı binadaki yeni ekstrüzyon hattından bahsederken hemen heyecanlanmaya başlıyor. “Bu bizim için çok önemli, bir kilometre taşı, geleceğe doğru atılmış büyük bir adım. Sistem, Freudenberg için tamamen yeni bir süreç kullanarak sızdırmazlık profilleri üretmemizi sağlıyor. Artık çok daha geniş bir malzeme yelpazesini işleyebiliyor ve böylece yeni pazarlara açılabiliyoruz.” Freudenberg Sealing Technologies (FST) profilleri şimdiye kadar örneğin rüzgar türbinleri için rulman yataklarında kullanıldı.
Şimdiye kadar, Özel Sızdırmazlık Endüstrisi (SSI) lider merkezinde sızdırmazlık profillerinin üretimi için iki süreç vardı. Sürekli ekstrüzyonda profil, otomatik bir işlemle doğrudan sistem içinde vulkanize edilir. Çapraz bağlama işlemi – adından da anlaşılacağı üzere – sürekli bir süreçte gerçekleşir. Bunun için profil, ultra yüksek frekanslı (UHF) radyasyonlu bir mikrodalga ve bir sıcak hava kanalından geçirilir. Yeniden ısıtma gerekli değildir, ürün sistemden sevkiyata hazır olarak çıkar. İkinci süreç olan süreksiz ekstrüzyonda, ekstrüde edilen profiller ham halleriyle bir tepsiye yerleştirilir, ardından düdüklü tencereye benzer otoklavlarda buharla vulkanize edilir ve son olarak yıkanır ve bitirilir.
Sürekli proses, yüksek otomasyon derecesi sayesinde birçok avantaj sunar: yüksek proses kararlılığı, sürekli yüksek parça kalitesi ve kısa üretim süreleri. Bununla birlikte, tüm malzemeler mikrodalgada vulkanize edilemez. Sülfür ile çapraz bağlanmış malzemeler için mükemmel çalışır. Bununla birlikte, malzemeler çapraz bağlama için peroksitler kullanır kullanmaz, mikrodalgadaki atmosferik oksijenle istemeden reaksiyona girerler ve yapışkan bir yüzey oluştururlar.


Mutfakta derin yağda kızartma gibi
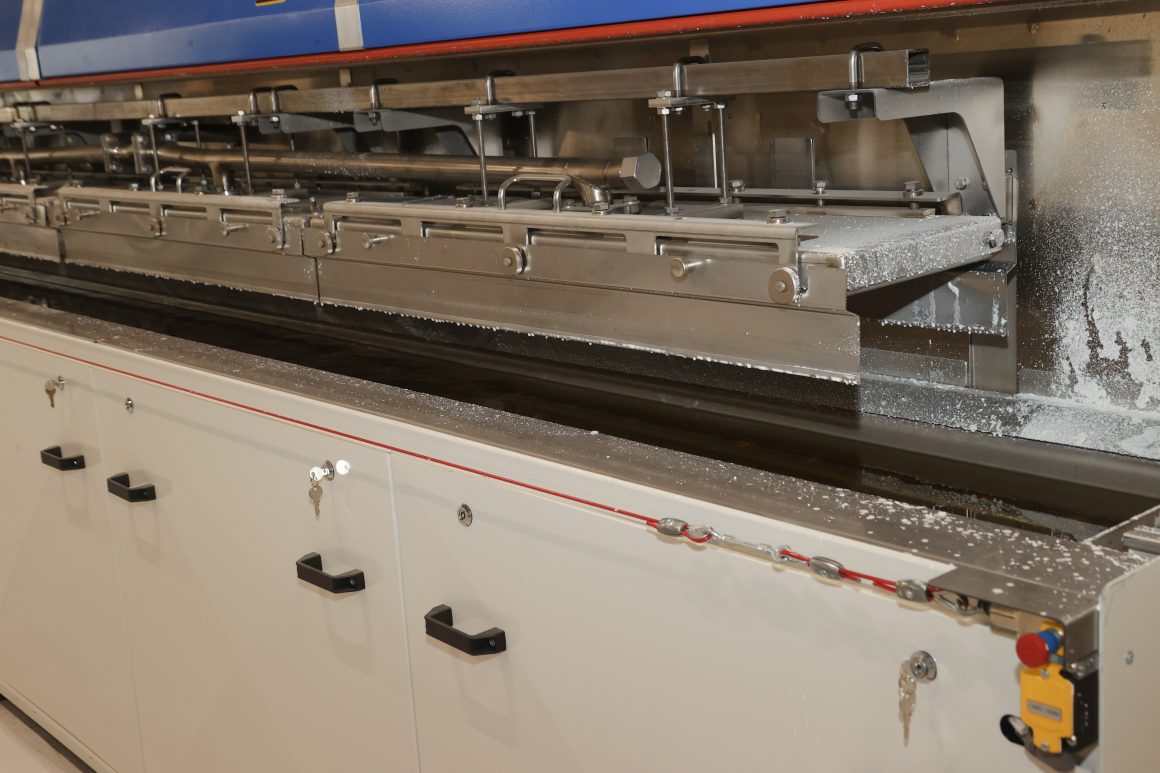
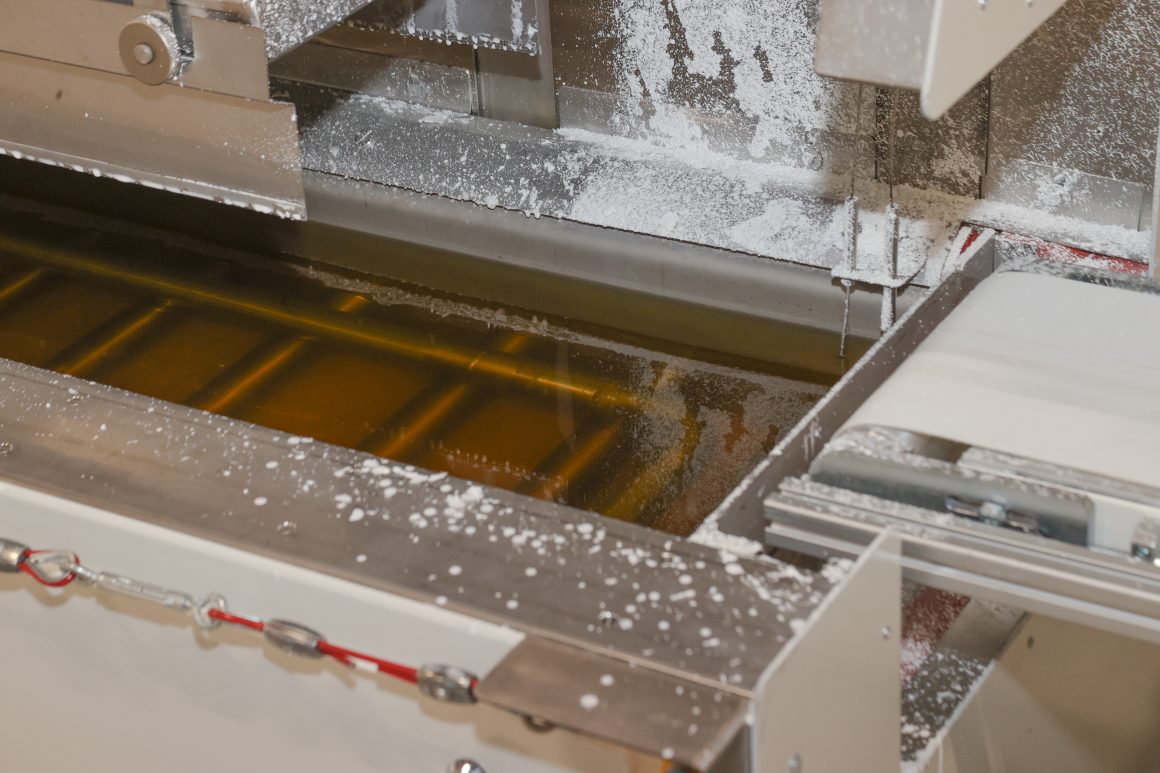
Çözüme Sıvı Kürleme Yöntemi veya kısaca LCM deniyor. Vulkanizasyon için kullanılan “sıvı” sıvı tuzdur. Bu sürekli proseste, ekstrüde profil erimiş tuz içinde yaklaşık 200 santigrat derecede vulkanize edilir. Tuz, oksijenle istenmeyen temas olmadan eşit bir ısı transferi sağlar. “Mutfaktaki derin kızartma ile karşılaştırılabilir. Sadece biz sıcak yağ değil, sıcak tuz kullanıyoruz” diye açıklıyor Schmitt.
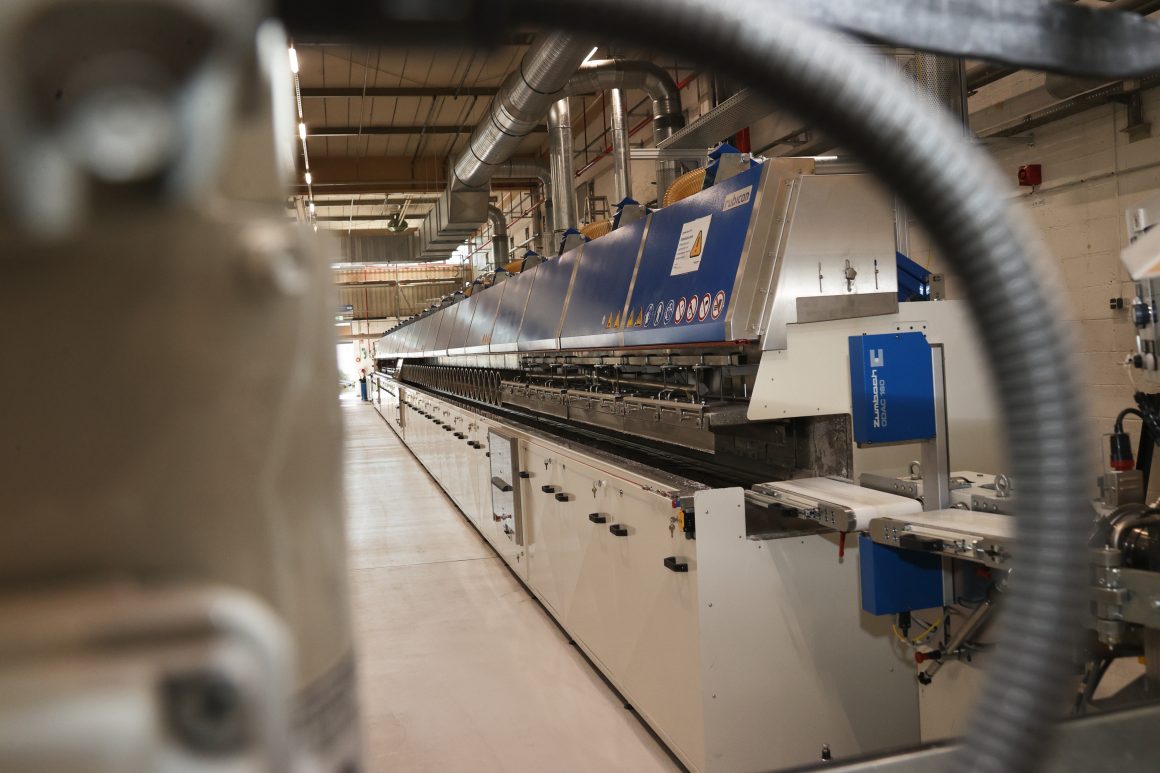
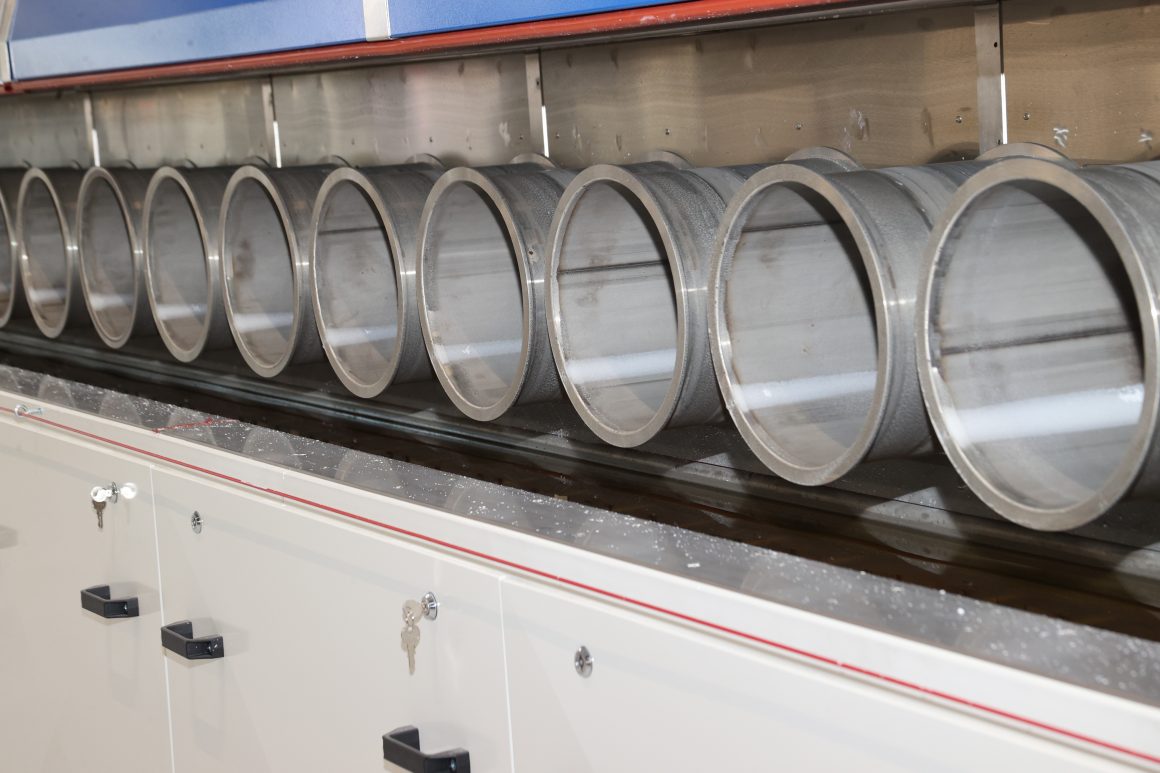
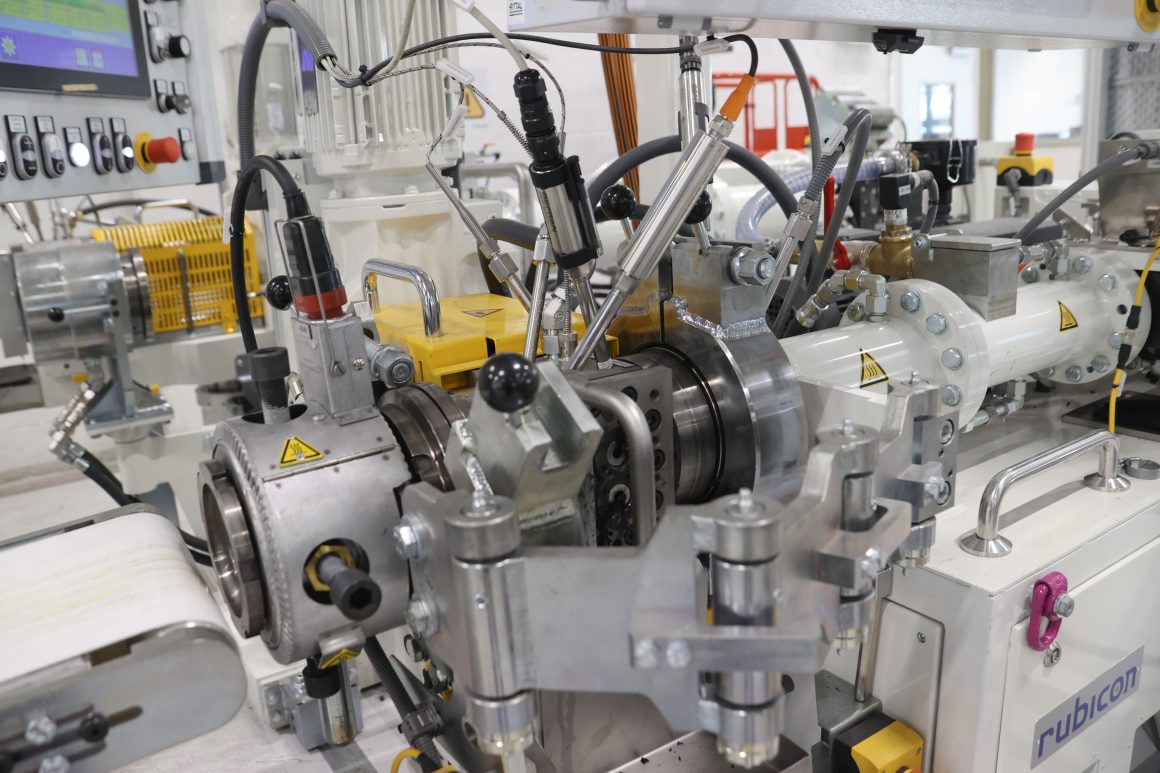
Yeni FST sistemindeki tuz tavası 19 metre uzunluğundadır – bu da LCM 19 adını açıklamaktadır. Toplamda tüm sistem salonun neredeyse tüm duvarı boyunca 36 metre gibi etkileyici bir uzunlukta uzanıyor. Sistemin merkezinde iki bölüme ayrılan tuz banyosu yer alıyor. Yedi metre uzunluğundaki damlama bölümünde profil önce sıcak sıvı tuzla “duşlanıyor” ve bu da dış yüzeyi vulkanize ediyor. Bu işlem, bir sonraki işlem adımında profil tamamen sıcak tuza daldırılmadan ve küvetteki on iki metre uzunluğundaki silindir bölümünün üzerinden çekilmeden önce boyutsal stabiliteyi sağlıyor.
Daha sonra profil, sıvı tuzun düşmesi için çırpıcı bölümünde çalkalanır. Bunu, kalan tuzun çıkarıldığı ve profilin oda sıcaklığına soğutulduğu kombine bir yıkama, soğutma ve üfleme bölümü takip eder.
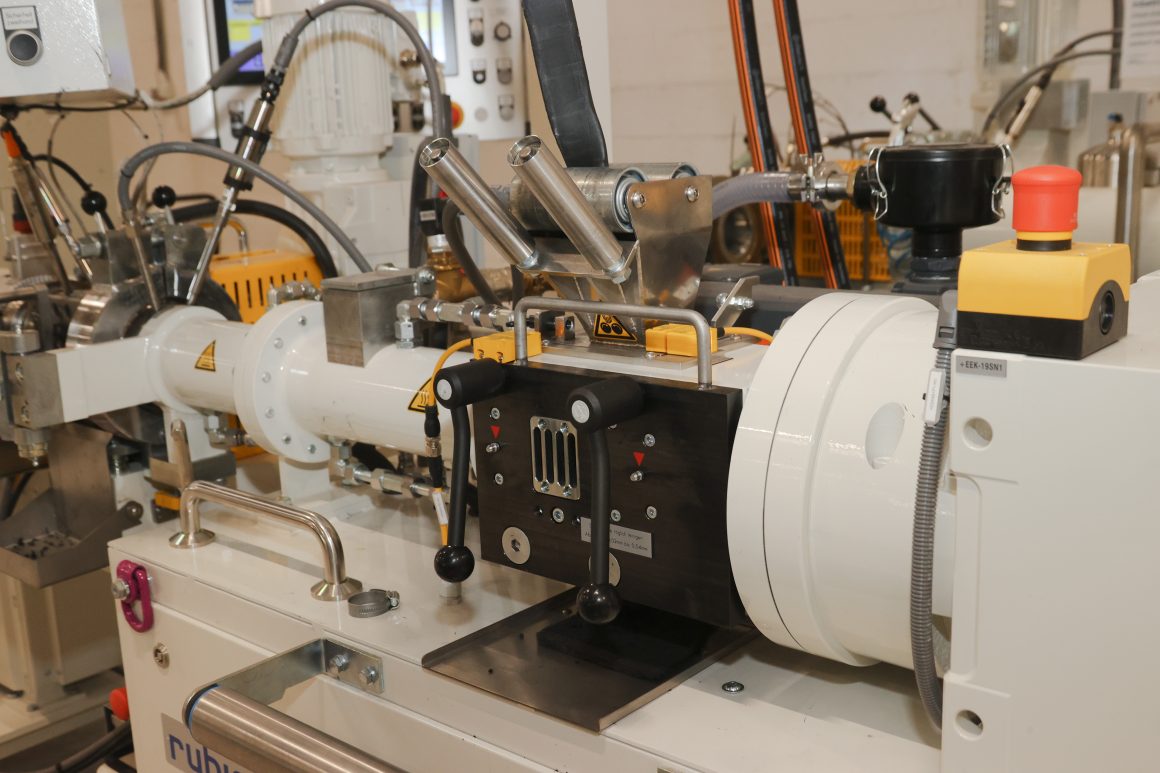
İki ekstrüder
Tırtıl çekme olarak adlandırılan sistem, tahrik elemanı olarak sistemin en sonunda yer alır. En başında ise ekstrüder yer alır. Esneklik ve kalite açısından önemli: Yeni hattın iki mobil ekstrüderi bile var. Farklı çaplara sahipler – telkari profillerin yanı sıra büyük kesitlere kadar telkari için. Her iki ekstrüder de dişli pompalarla donatılmıştır. Bu üniteler ekstrüzyon sırasında basınç dalgalanmalarını dengeleyerek eşit bir malzeme akışı sağlıyor.
Çevresel açıdan önemli: LCM 19’un tamamı kendi kendine yeten bir sistemdir. Tuz ve yıkama suyu geri dönüştürülür, prosese geri beslenir ve yeniden kullanılır.
“Artık müşteri gereksinimlerine bağlı olarak kullanabileceğimiz tüm yaygın ekstrüzyon süreçlerine erişimimiz var. Bu da bize yeni uygulamalar için malzeme seçimi ve geliştirmede daha fazla esneklik sağlıyor. Artık tüm yaygın malzemelerle çalışabiliyoruz” diyor Schmitt. Bu, müşterilerin kalıplamadan aşina olabilecekleri yüksek kaliteli Freudenberg malzemelerinden oluşan genişletilmiş bir portföye erişebilecekleri anlamına geliyor. Bu malzemelerin birçoğu belirli uygulamalar için onaylara sahiptir, örneğin ABD Gıda ve İlaç Dairesi’nden (FDA) FDA onayı, bu da ilk etapta Amerikan gıda ve içecek endüstrisinde mühürlerin pazarlanmasını mümkün kılan şeydir. Özetle: FST artık malzeme yetkinliğini, uygulama ve tasarım alanındaki uzmanlığını tuz banyosundan gelen üretim uzmanlığıyla birlikte pazarlayabiliyor.
Yeni sistem Nisan ayı başında teslim edildi, ardından monte edildi, güvenlik kontrolünden geçirildi ve çok sayıda denemede test edildi. İlk müşteri siparişleri için daha büyük miktarlar kısa süre içinde üretilecek. Yeni bir odak noktası ve ürün yelpazesi artık elektrolizörlerin hücrelerini kapatan profilleri içeriyor. Bu, Freudenberg malzemelerinin yerine getirdiği alkalilere ve oksijene karşı yüksek direnç gerektirir.
Odak noktası, yüksek kaliteli malzemeler gerektiren zorlu koşullara sahip büyük ölçekli uygulamalardır. Bunlar arasında hidrojen uygulamaları ve açık deniz rüzgar türbinleri ile enerji sektörünün yanı sıra yiyecek ve içecek endüstrisi ve makine mühendisliği de yer almaktadır. Bunun bir örneği, yüksek sıcaklıklara ve agresif buharlara maruz kalan lehimleme sistemlerindeki büyük kapak contalarıdır.