Lo stabilimento FST (Freudenberg Sealing Technologies) di Tillsonburg, in Canada, è ubicato in una regione che si è prefissata degli obiettivi di sostenibilità davvero ambiziosi. Qui non ci si compiace mai di quanto è già stato raggiunto. Al contrario! Bisogna migliorare continuamente i processi che hanno un impatto sul consumo di energia, a prescindere dalle fonti da cui proviene l’energia.
Tillsonburg si trova in Ontario, la provincia più densamente popolata del Canada che vanta una ricchezza inestimabile di risorse naturali e che si è preposta vari obiettivi di sostenibilità, tra cui quello di diventare CO2 neutrale entro il 2025 e di raggiungere il Net Zero entro il 2040, ossia di raggiungere le zero netto di emissioni di gas serra, entro il 2040.
L’Ontario attualmente produce energia da tre fonti: circa il 51 per cento dal nucleare, il 39 per cento dall’idroelettrico, che è abbondante grazie ai tanti corsi d’acqua della regione, e il dieci per cento dall’eolico e dal solare.
Lo stabilimento FST di Tillsonburg viene rifornito automaticamente da questo mix energetico, ma, sebbene la regione offra già un ambiente rispettoso dell’ambiente, i dipendenti dello stabilimento stanno lavorando attivamente per migliorare i valori delle emissioni e dei consumi.
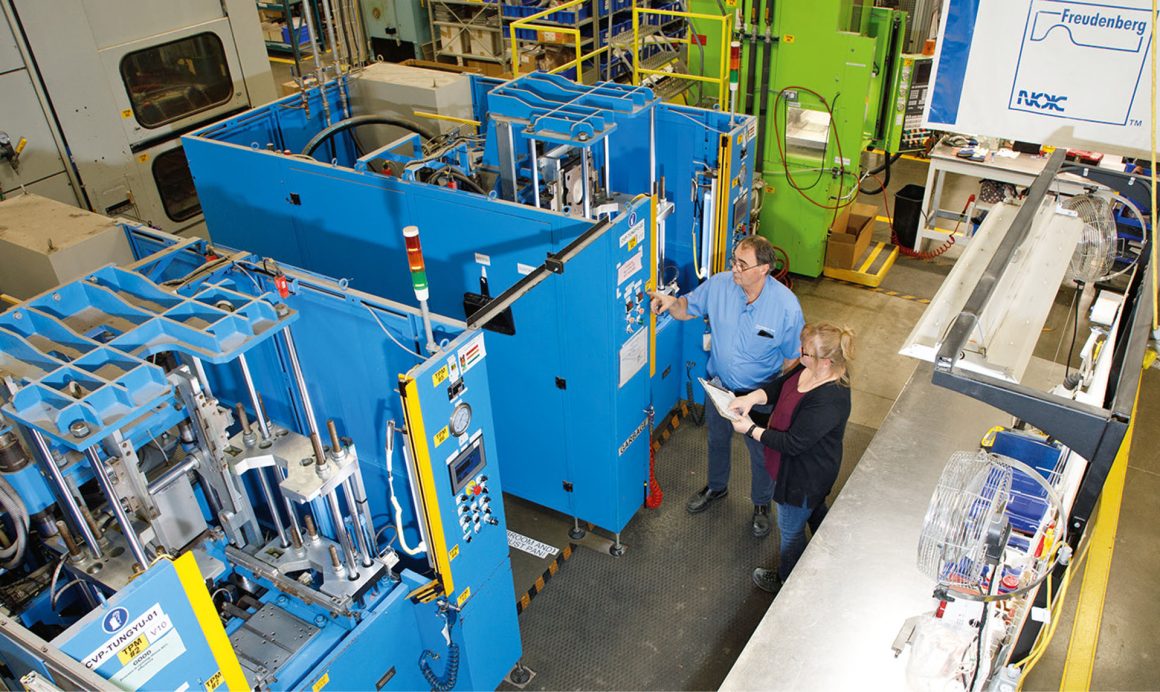
Ottimo mix di energie
Terry Chute, incaricato HSE (Health, Safety, Environment) a Tillsonburg, dice che lo stabilimento non solo aspira a massimizzare le misure già esistenti, ma sta anche cercando attivamente altre possibilità di miglioramento. “Grazie al mix energetico dell’Ontario, stiamo andando piuttosto bene in termini generali di emissioni di CO2”, dice Chute. “Tuttavia, siamo incoraggiati a continuare a ridurre il consumo di energia complessivo. In termini di obiettivi, l’Ontario era un po’ più avanti rispetto a Freudenberg e questo ci ha aiutati nel 2020 a reagire con rapidità agli obiettivi di sostenibilità di Freudenberg”.
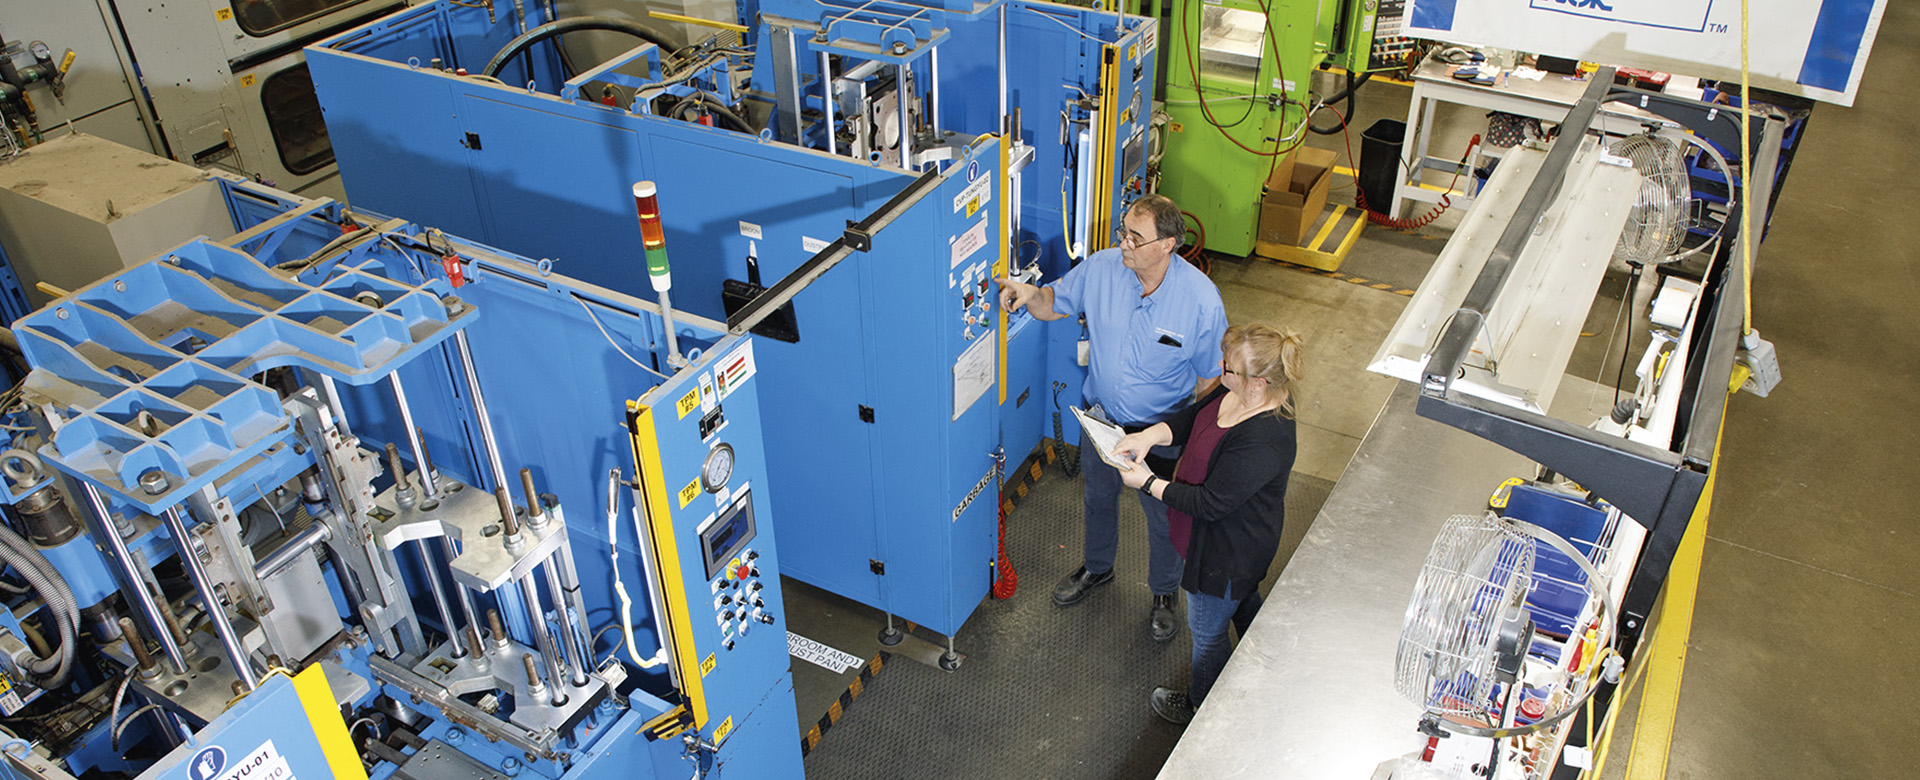
Secondo Chute, il team di Tillsonburg ha fatto davvero tanto per ridurre il consumo di energia, a cominciare dall’accorpamento delle due unità di refrigerazione dello stabilimento. Prima esistevano due sistemi di refrigerazione dei processi: uno per la cella di stampaggio ad iniezione con silicone liquido e l’altro per raffreddare tutto il resto. Questa costellazione in tandem non solo aveva raddoppiato i costi di manutenzione, ma aveva anche generato costi aggiuntivi per l’energia. Pertanto, è stato rimosso il refrigeratore della cella del silicone liquido e l’altro è stato collegato all’impianto principale per ottenere un sistema unico. Grazie a questo intervento è stato possibile ridurre non solo i costi di manutenzione, ma anche la quantità di glicole, una sorta di antigelo che trova impiego negli impianti di raffreddamento industriali. Il glicole, inoltre, circola attraverso l’impianto di aspirazione dell’aria esterna per recuperare il calore dissipato e riscaldare lo stabilimento in inverno.
Inoltre, sono state ridotte le pompe a velocità variabile da quattro a due. Le quattro pompe originali avevano una potenza di 10 cv ed erano continuamente in funzione, indipendentemente dal fabbisogno. Ora sono state sostituite da due pompe più nuove che possono funzionare con una potenza di 7,5 cv e una frequenza variabile a seconda della richiesta.
Chute e il suo team, inoltre, hanno eliminato un compressore raffreddato a liquido che fungeva da gruppo di riserva dello stabilimento installando al suo posto un compressore a velocità variabile. Anche qui, quindi, è possibile sfruttare il calore dissipato per riscaldare l’officina utensili adiacente e ridurre i costi di elettricità e riscaldamento. Il sistema è stato anche affiancato da un piano di manutenzione per evitare perdite d’aria e garantire un funzionamento efficiente.
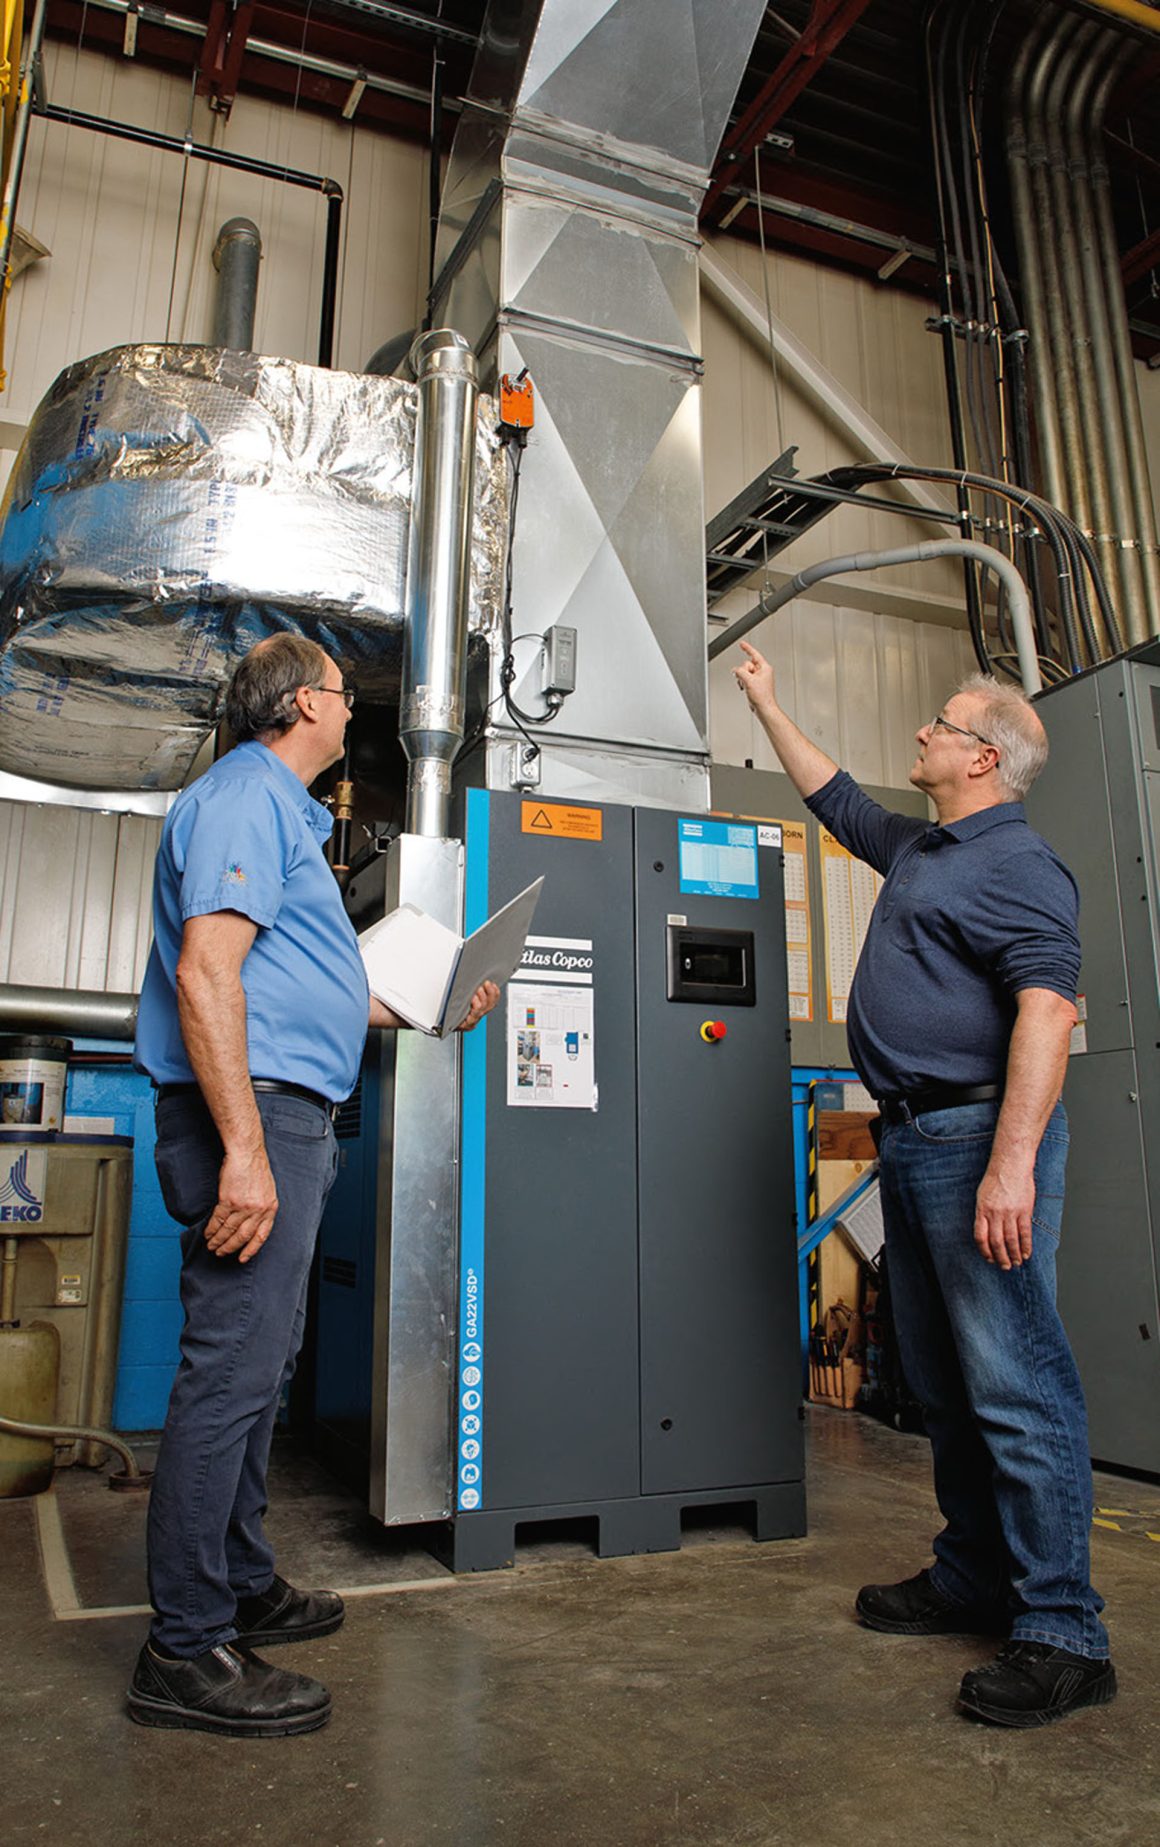

Gli investimenti ripagano
Tutte le lampade esistenti sono stata sostituite da lampade a LED con sensori di accensione e spegnimento automatico. Grazie a questo intervento, il consumo energetico è diminuito di oltre 259.000 chilowattora (kWh), con un risparmio annuo pari a 40.000 dollari. “L’investimento iniziale in lampade a LED è costato parecchio, ma se utilizzato correttamente, si ammortizza in meno di due anni”, dice Chute.
Tra i miglioramenti apportati in stabilimento troviamo anche il ridimensionamento dell’autoclave a vapore, un sistema di lavorazione in cui vengono induriti le parti e i componenti prodotti. Ora è quindi diminuita la quantità di vapore necessaria per riempire l’autoclave e mantenere costante la pressione durante il funzionamento.
Nonostante tutti questi miglioramenti, i dipendenti di Tillsonburg pensano sempre a cosa si potrebbe fare per ridurre ulteriormente le emissioni, e non gli basta quello che hanno già ottenuto. “Per noi è importante cercare possibilità di riduzione in tutti i settori del nostro stabilimento. Se guardiamo alla somma di tutto questo grande impegno, è evidente quanto misure apparentemente piccole possano fare la differenza nel tempo”, dice Chute.